Tezgâhın başındaki gerçeği ERP'ye taşıyoruz
ERPNext'in üretim modülü iş emrini, reçeteyi ve operasyonu zaten yönetir. Ama sahada "hangi iş hangi tezgâhta, kaç dakikadır duruyor, neden durdu" sorusunun cevabı standart kurulumda havada kalır. Bu boşluğu, makine imalatı yapan bir müşterimizin sahasında geliştirdiğimiz uyarlamalarla kapatıyoruz.
Standart kurulum ile saha arasındaki fark
Standart ERPNext bir iş kartına "başladı / bitti" saatini yazar. Oysa bir CNC tezgâhında geçen sürenin tamamı üretim değildir: takım değişimi, programlama, malzeme bekleme, arıza ve revizyon da o saatlerin içindedir. Bu ayrım yapılmadığında verimlilik ölçülemez, sadece tahmin edilir.
- Süre kaydı tek parça: başlangıç ve bitiş
- Duruş nedeni tek bir serbest metin alanı
- Operatör hangi işi yapacağını kâğıttan veya sözlü öğrenir
- Teknik resim ayrı bir klasörde, tezgâhta değil
- Verimlilik raporu ay sonunda elle hesaplanır
- Her süre satırı üretim veya duruş olarak işaretli
- Duruşlar 23 kodlu ortak katalogdan, planlı/plansız ayrımıyla seçilir
- Tezgâh kartında iş kartları, teknik resim ve son duruş birlikte
- Vardiya takvimi planlanan süreyi, dolayısıyla OEE'yi belirler
- OEE panosu ve 7 rapor aynı veriden kendiliğinden oluşur
Sahada kurduğumuz uyarlamalar
Aşağıdakilerin hiçbiri ERPNext'in üzerine yazılmış ayrı bir yazılım değil. Tamamı aynı sistemin içinde, mevcut belgeler ve alanlar üzerine kuruldu; bu yüzden güncellemelerde kaybolmuyor, standart raporlarla birlikte çalışıyor.
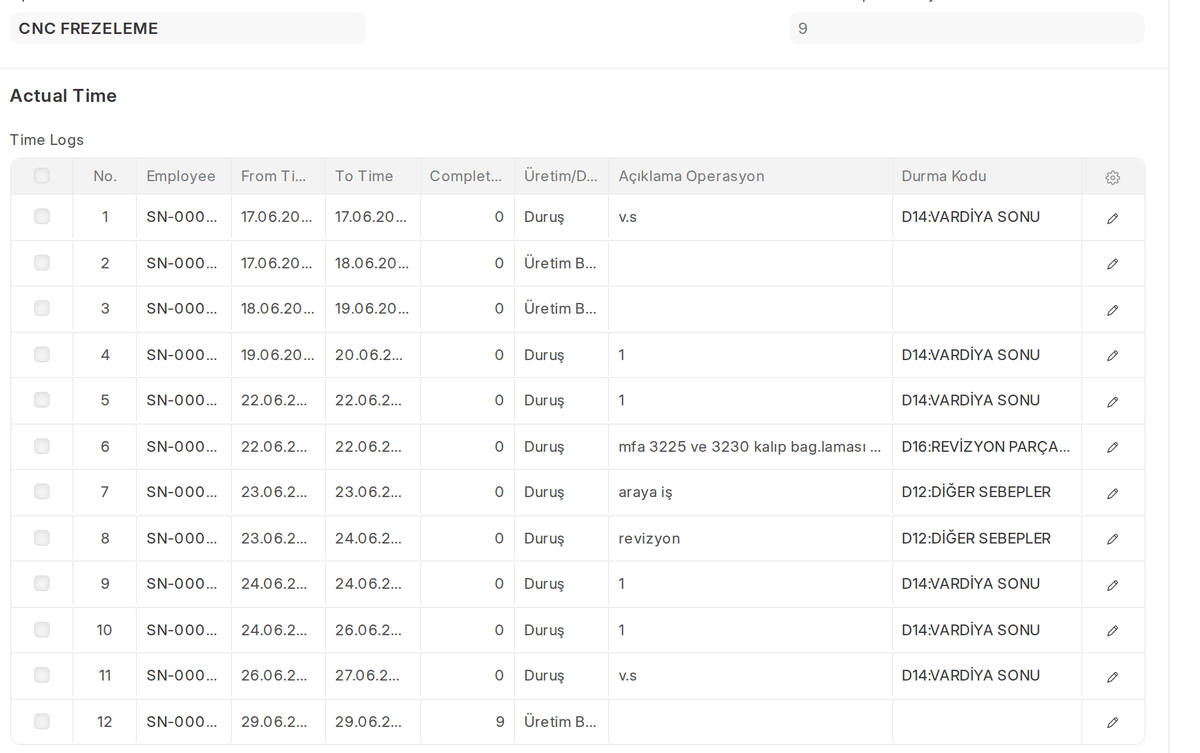
12 satırlık gerçek bir kayıt: iki satır üretim, on satır duruş. Her duruşun kodu ve operatörün kendi cümlesiyle açıklaması var.
Üretim / duruş ayrımı ve kodlu duruş kataloğu
İş kartının zaman kaydı tablosuna Üretim/Duruş alanı ekledik. Operatör "Duruş" seçtiğinde merkezi Durma Kodu kataloğundan nedeni seçer ve isterse kısa bir açıklama yazar: "revizyon", "araya iş", "kalıp bağlaması".
- 23 kod (D00–D22): arıza, takım değişimi, setup, numune, fason, revizyon…
- Kodlar serbest metin değil; tek yerden yönetilen bir katalog
- Her kod planlı / plansız olarak sınıflandırılmış
- Duruş süresi saat cinsinden ayrıca hesaplanır ve iş kartına bağlanır
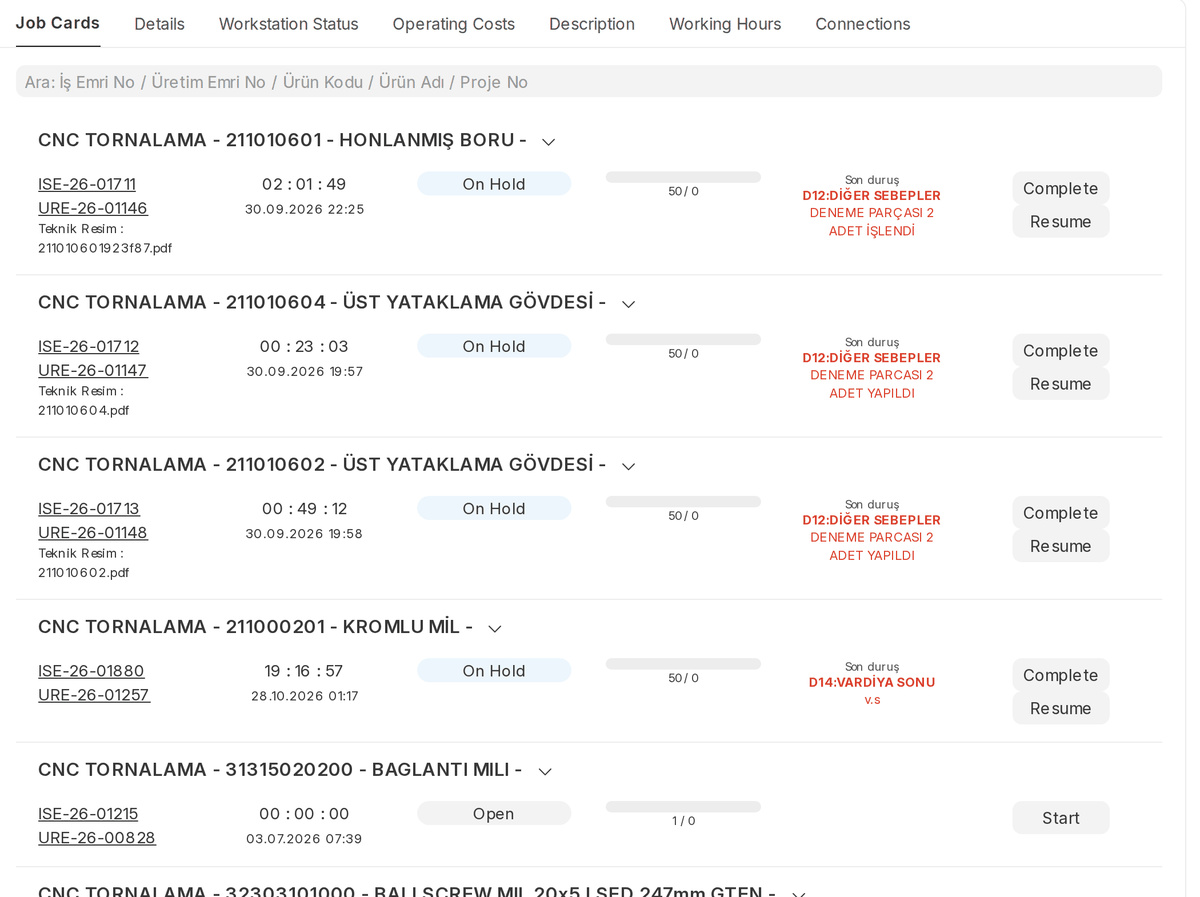
Tezgâh kartı: her satırda iş kartı, süre, durum, teknik resim ve son duruş (kod + operatörün açıklaması).
Tezgâh kartı: teknik resim ve son duruş aynı satırda
Operatörün işi görmek için üç ayrı yere bakması gerekmesin diye tezgâh ekranındaki iş kartı satırını zenginleştirdik. Üretim emrine eklenen teknik resim, iş kartına kendiliğinden kopyalanıyor ve tezgâhta tıklanabilir bağlantı olarak görünüyor.
- Teknik resim PDF'i satırın hemen altında, ayrı klasör aramak yok
- "Son duruş" alanı kodu, sebebi ve operatörün notunu birlikte gösterir
- QR okutarak işi başlatma ve bitirme; iki ayrı okutma alanı
- Yanlış tezgâhta yanlış iş başlatma riski ortadan kalkar
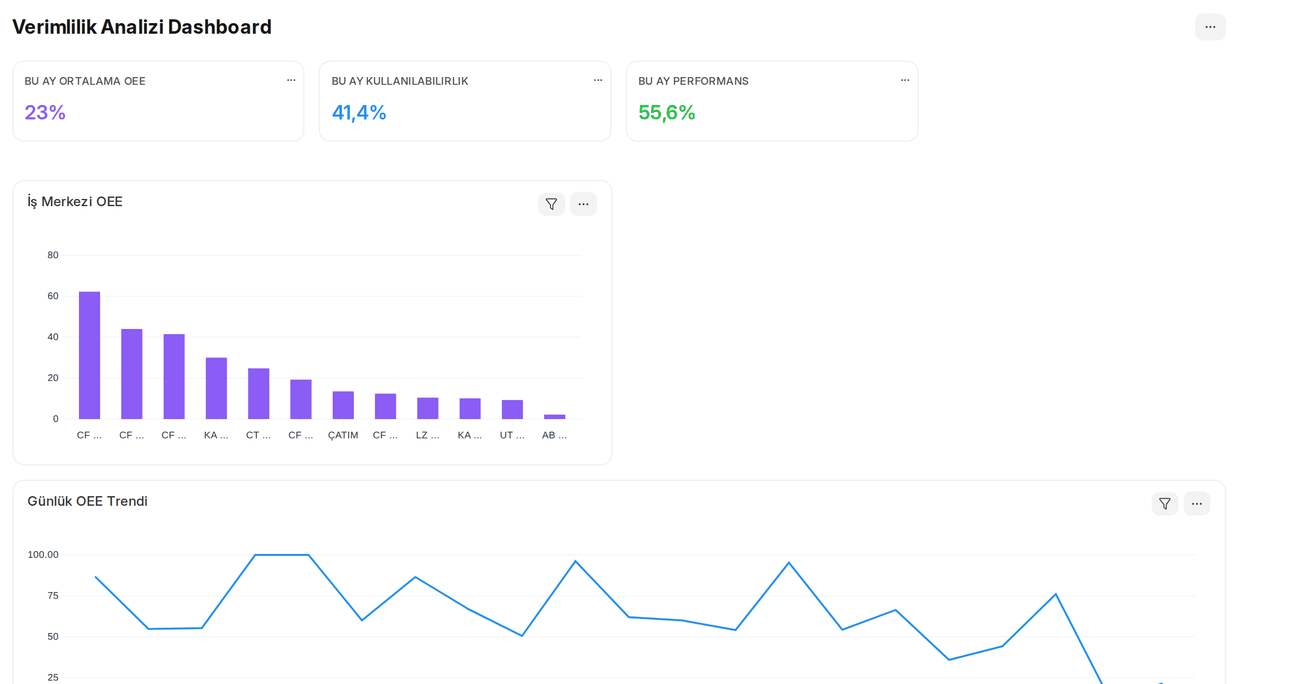
OEE panosu: bu ay ortalama OEE, kullanılabilirlik ve performans kartları; iş merkezi kıyası ve günlük trend.
OEE'yi kendi vardiya düzeninizden hesaplayan pano
OEE hesabı hazır bir formül değil; sizin vardiya takviminizden besleniyor. Her iş istasyonuna vardiya tipi ve çalışma günleri tanımlanır, planlanan süre buradan çıkar. Vardiya sonunda açık duruş kaydı otomatik kapanır.
- Planlanan → net planlanan → çalışma → durma zinciri şeffaf
- Planlı ve plansız duruş ayrı; mola ve vardiya sonu OEE'yi bozmaz
- Vardiya dışına taşan kayıtlar ayrı kolonda, fazla mesai ayrı sayılır
- 24 saati aşan tutarsız kayıtlar "şüpheli" olarak işaretlenir
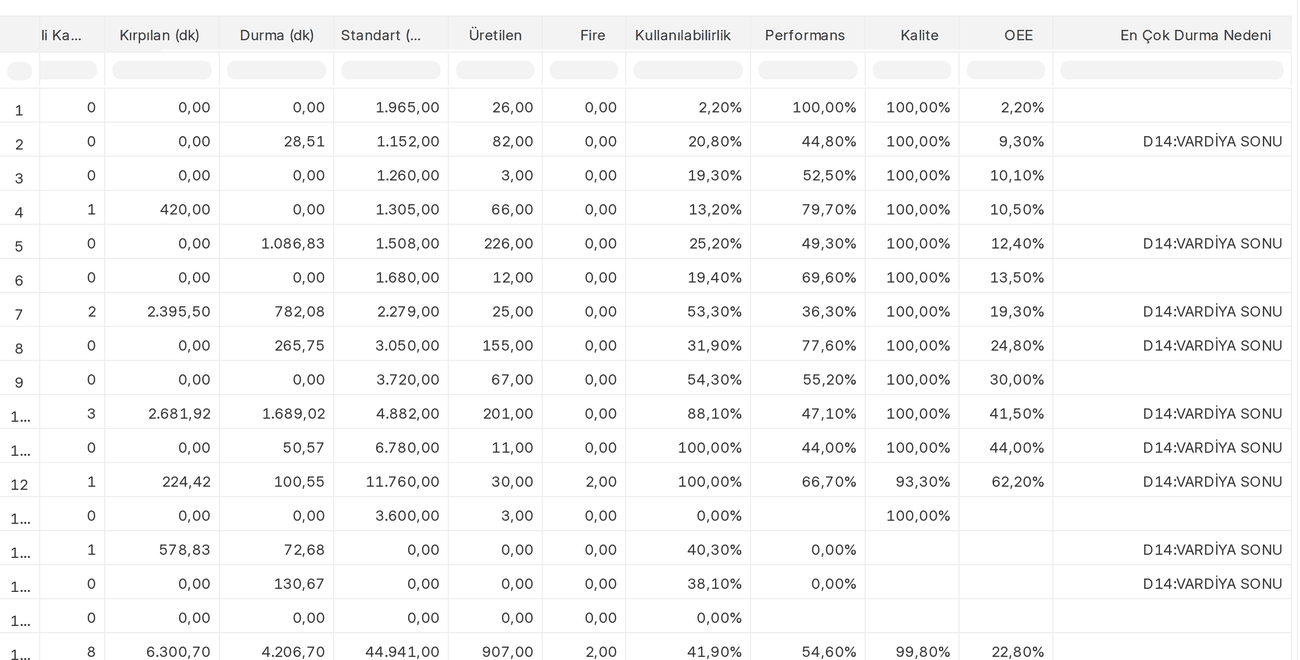
Ölçümün kırılımı: her iş merkezi için kullanılabilirlik, performans, kalite, OEE ve en çok durma nedeni.
Tek satırda teşhis: en çok durma nedeni
OEE'nin düşük olduğunu bilmek yetmez; neden düşük olduğunu görmek gerekir. Verimlilik raporunun son kolonu, o iş merkezinde en çok zaman kaybettiren duruş kodunu yazar. Bakım planı da satın alma da bu tek satırdan çıkar.
- 15 kolon: planlanan, durma, standart, üretilen, fire ve oranlar
- Aynı sayfa grafik + tablo; iş merkezi ve operasyona göre filtrelenir
- Verimlilik trendi günlük, durma dağılımı haftalık izlenir
- "Açık zaman kayıtları dahil" seçeneğiyle gün içi canlı bakış
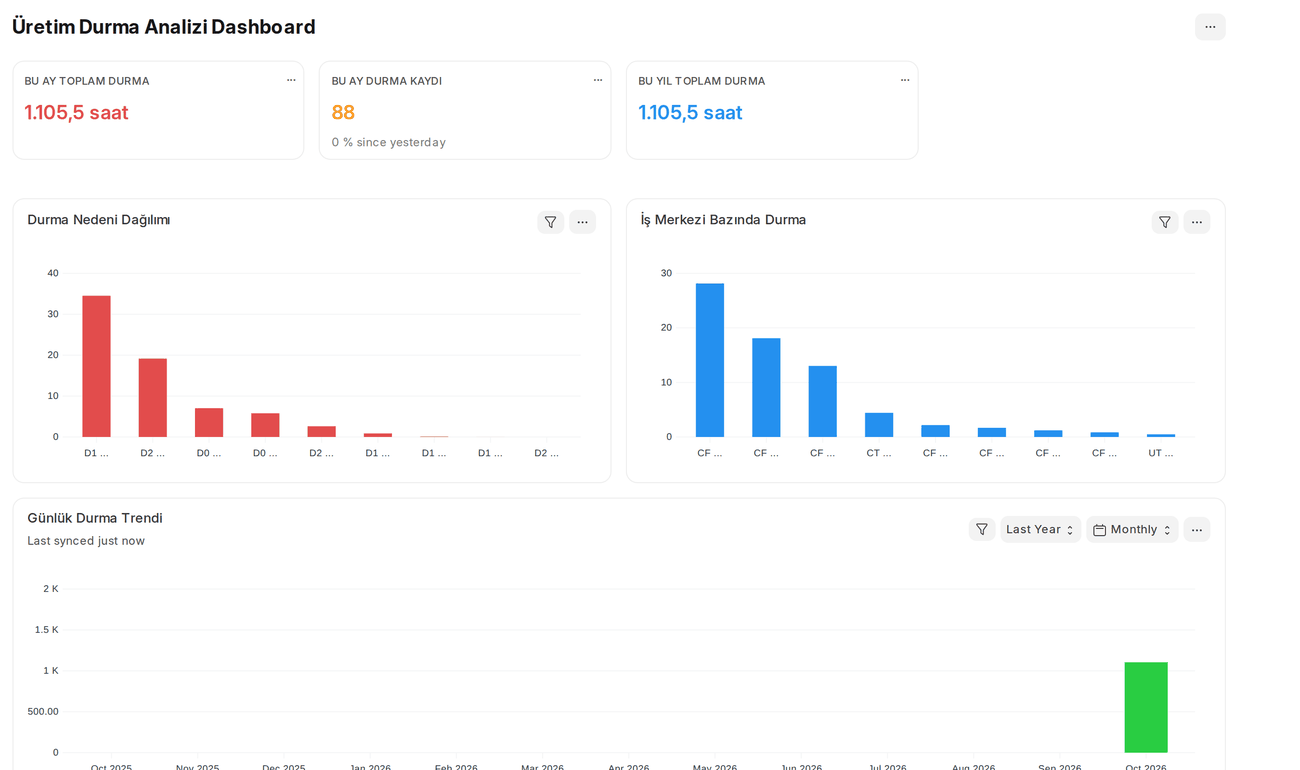
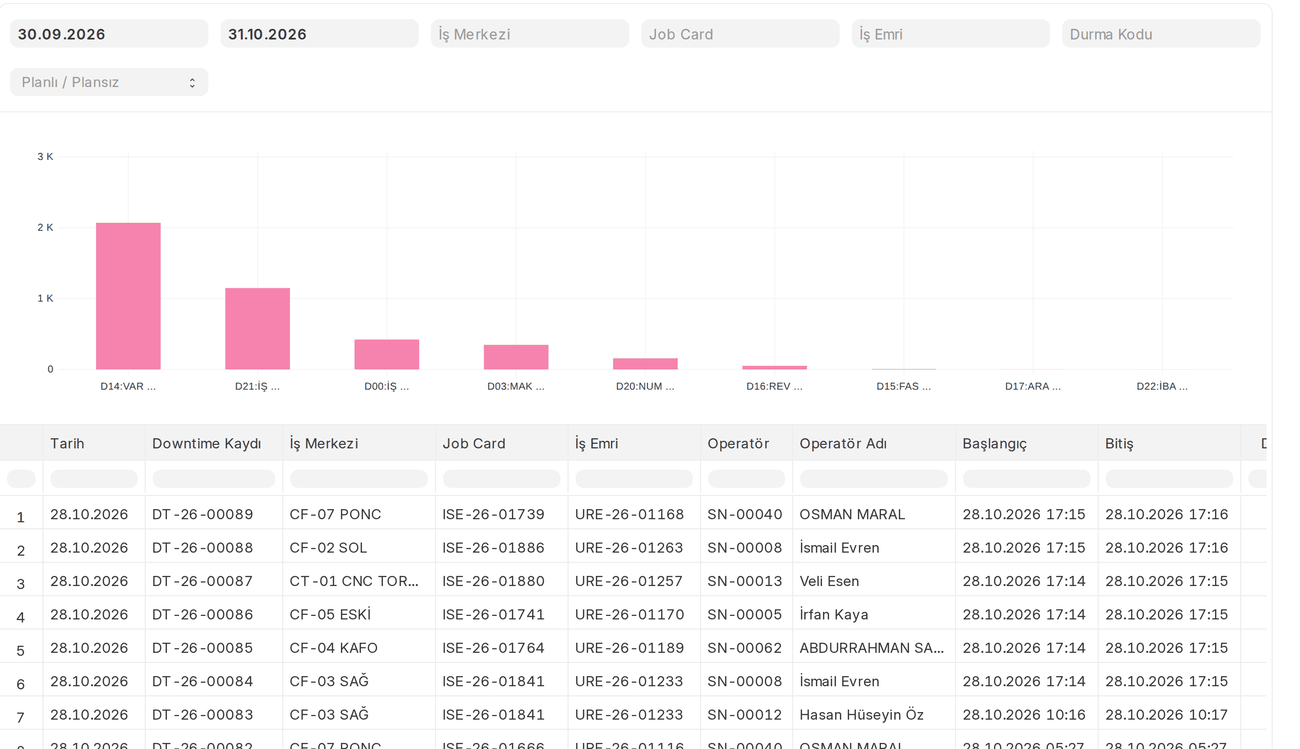
Duruşun izi: hangi tezgâh, hangi iş kartı, hangi operatör, hangi kod — ve ne kadar sürdüğü.
Ayrı bir duruş defteri: Üretim Durma Analizi
Duruş kayıtları iş kartından bağımsız da açılabilir; her kayıt iş kartına ve iş emrine bağlanır. Böylece "hangi işi yaparken durduk" sorusu operatör, tezgâh ve kod bazında yanıtlanır.
- Aylık toplam durma ve kayıt sayısı tek bakışta
- Duruş yoğunluğu iş merkezi bazında sıralanır
- Vardiya içi / vardiya dışı ayrımı ile planlı / plansız kırılımı
- Açıklamasız kayıtlar ayrıca işaretlenir; veri kalitesi ölçülür
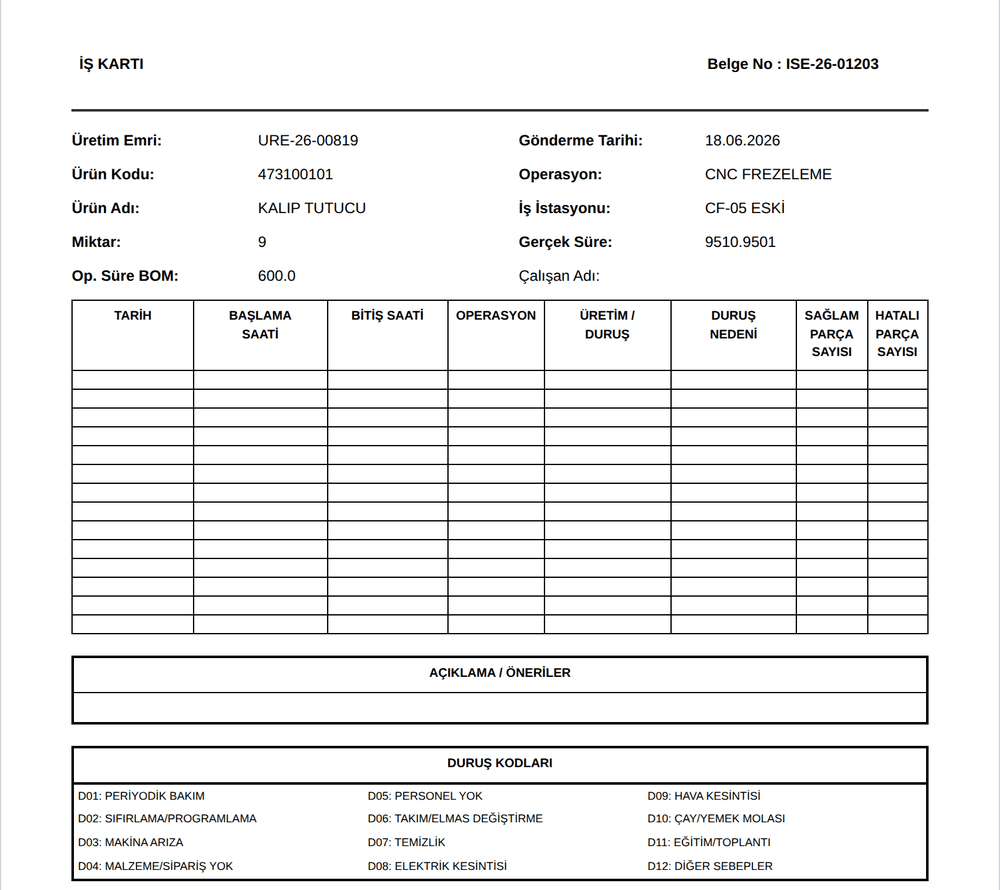
Kâğıt form: tezgâhta elle doldurulan iş kartı, dürüst bir geçiş aracı. Kodu yazarken operatör aynı sayfadaki açıklamaya bakıyor.
Sahaya uygun iş kartı ve üretim emri çıktıları
Sahada her tezgâhta bir terminal olmayabilir. Bu yüzden iş kartının kâğıt sürümünü yeniden tasarladık: tarih, başlama/bitiş saati, operasyon, üretim/duruş, duruş nedeni, sağlam ve hatalı parça sayısı kolonları. Altında da tüm duruş kodlarının açıklaması basılı.
- Beş ayrı iş kartı düzeni: sade, operasyonlu, kalite kontrollü, resimli
- Operatör kodu uydurmak zorunda kalmaz, listeden okur
- Kart, ürün resmiyle birlikte de basılabiliyor
- Üretim emri için ayrı bir çıktı düzeni var
Sisteme öğrettiğimiz saha kuralları
Uyarlamanın görünen kısmı ekranlar; asıl fark, işin nasıl yürümesi gerektiğini sistemin bilmesi. Aşağıdaki kurallar ERPNext'in kendi iş akışının içinde çalışır.
Operasyon sırası kilidi
Bir operasyon, kendinden önceki operasyonlar tamamlanmadan başlatılamaz. Sıra atlamak isteyen kullanıcı sistemden açık bir uyarı alır; "önce tornada bitireceğiz" kuralı artık hatırlanmaya bırakılmaz.
Teknik resim iş kartına devrolur
Üretim emrine eklenen dosyalar iş kartına kopyalanır; ürünün cins, ebat ve açıklama alanları da iş kartına taşınır. Operatör resmi aramak için başka bir klasöre gitmez.
Operasyona özel kalite şablonu
Kalite kontrol şablonu reçetedeki operasyonda tanımlanır; üretim emrine ve iş kartına kendiliğinden taşınır. Tornada ölçülen değerle boyahanede kontrol edilen değer aynı formda istenmez.
İş kartından tek tuşla kalite kaydı
İş kartındaki "Kalite Süreçleri" düğmesi, doğru şablonla bir kalite kontrol belgesi açar; aynı iş kartı için ikinci kez açılmasına izin vermez. Ölçülen, reddedilen ve şartlı kabul edilen miktar aynı belgede tutulur.
Vardiya takvimi ve otomatik kapanış
Her tezgâhın vardiya tipi ve çalışma günleri tanımlı. Vardiya bittiğinde açık duruş kaydı kendiliğinden kapanır; ertesi gün "dün akşam tezgâh açık kalmış" diye düzeltme yapılmaz.
Fason ve acil işlem akışı
Dışarıya verilen operasyonlar iş kartından ilgili fason siparişine bağlanır. Acil işlem ve revizyon talepleri ayrı formlarla, gerekçe ve onayla yürür; harcanan süre toplam olarak raporlanır.
Rakamlar tahmin değil, kayıt
Bursa'da makine imalatı yapan müşterimizin canlı ERPNext sisteminden alınan değerler. Ekran görüntüleri ve aşağıdaki sayılar aynı sistemden.
Bir iş emrinin sahada geçen günü
Planlama
Sipariş ve stok durumuna göre üretim emri açılır; operasyonlar, süreler ve kalite şablonları reçeteden gelir.
Tezgâh
İş kartı ilgili tezgâhın ekranına düşer; teknik resim satırın altındadır. Operatör QR okutup işi başlatır.
Üretim ve duruş
Süre satırları üretim ya da duruş olarak birikir; her duruşa kod ve açıklama girilir.
Kalite ve bitirme
Operasyona özel kontrol formu doldurulur, sağlam/hatalı adet girilir, iş kartı kapanır.
Ölçüm
OEE panosu, verimlilik trendi ve durma analizi aynı veriden, günlük olarak oluşur.
Neyi birlikte kuruyoruz?
Kurulum, reçete ve iş istasyonlarının tanımlanmasıyla başlar; tezgâh kartı, duruş kataloğu ve çıktı düzeniyle saha tarafına iner. Sonrasında ekibinizle birlikte gerçek işler üzerinde test ediyoruz.
Üretim modeli
- Ürün ağacı, operasyon ve iş istasyonu tanımları
- Tezgâh kapasitesi, vardiya tipi ve çalışma günleri
- İş emri ve iş kartı numaralandırma düzeni
- Fason operasyon ve tedarikçi bağlantıları
- Makine bileşenleri ve opsiyon yapısı
Saha ve ölçüm
- Tezgâh kartı ve QR etiketleri
- Duruş kataloğunun sahanıza göre kurulması
- Operasyona özel kalite kontrol şablonları
- İş kartı, üretim emri ve resimli iş kartı çıktıları
- OEE panosu, verimlilik ve durma raporları
Üretim yönetimi hakkında sık sorulanlar
Bu uyarlamalar ERPNext güncellemesinde kaybolur mu?
Tezgâhlarda ayrı bir terminal şart mı?
Duruş kodlarını kendimiz tanımlayabilir miyiz?
OEE hesabı bizim vardiya düzenimize uyar mı?
Mevcut üretim verilerimiz taşınır mı?
Kaç iş istasyonuna kadar çalışır?
Üretiminizi ölçülebilir hale getirelim
Tezgâh listesini, duruş nedenlerini ve mevcut iş akışınızı konuşalım; hangi uyarlamaların gerçekten gerekli olduğunu birlikte belirleyelim.